Vid industriell ytbehandling, metalltillverkning och kompositbearbetning handlar valet av rätt belagd slipmedel inte bara om att välja kornstorlek. Det beror på bärmaterialets strukturella konstruktion och hur slipkornen är fördelade över ytan.
För slipning, polering och finbearbetning med hög belastning är mattkornsduk ett av de mest pålitliga underlagen som finns. Ett viktigt tekniskt beslut kvarstår dock: ska din verksamhet använda mattkornsduk med öppen eller stängd yta?
Att förstå de arkitektoniska skillnaderna, materialdynamiken och de verkliga prestandafaktorerna mellan dessa två beläggningsdensiteter kan dramatiskt förbättra utskriftskvaliteten, sänka förbrukningskostnaderna och optimera produktionseffektiviteten.
1. Definition av slätfibrigt tyg: Bakgrunden
Innan man utvärderar korndensiteten är det viktigt att förstå själva stödmaterialet.
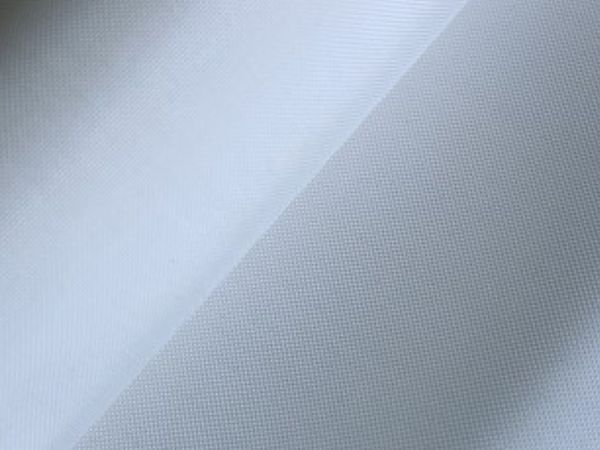
Slipduk (ofta kallad slätvävd slipduksbaksida inom branschen) är en kraftig, mycket stabil textilstruktur som är speciellt konstruerad för att motstå intensiv dragspänning, riktningsrivning och mekanisk friktion. Till skillnad från lätta, flexibla tyger som används vid känslig handslipning, erbjuder slätväv:
Hög draghållfasthet: Minimal sträckning under tung maskinspänning, vilket säkerställer spårstabilitet på höghastighets breda band, smala band och tunga slipskivor.
Dimensionsstabilitet: Plankornsvävning minskar ytförvrängning och förhindrar ojämn tryckfördelning vid planslipning.
Överlägsen hartsvidhäftning: Den platta, täta vävprofilen gör att fenoliska och tekniska bindningshartser fäster ordentligt på baksidan, vilket drastiskt minskar för tidigt kornavfall under hög termisk belastning.
När denna plana korniga tygbaksida är vävd och behandlad appliceras syntetiska slipkorn – såsom aluminiumoxid, kiselkarbid eller zirkoniumoxid – med hjälp av en elektrostatisk eller gravitationsbeläggningsmetod i antingen ett öppet eller slutet beläggningsmönster.
2. Vad är en slätskiktad flatkornig duk?
I en sluten ytstruktur täcker slipkorn 100 % (eller nästan 95–100 %) av tygets baksidas totala yta. Det finns praktiskt taget inga synliga mellanrum mellan enskilda mineralpunkter.
Viktiga tekniska egenskaper
· Maximala skärpunkter: Eftersom hela ytan är täckt av slipkorn maximerar den slutna beläggningsduken materialavverkningshastigheten per varv eller slag.
· Förlängd livslängd på hårda ytor: Den mekaniska belastningen fördelas över ett maximalt antal skäreggar, vilket minskar slitagehastigheten på enskilda korn vid bearbetning av täta underlag.
· Finare ytfinish: Tät kornfördelning ger ett jämnt repmönster, perfekt för mellanliggande och sista ytbehandling.
Primära tillämpningar
Sluten, slätkornig duk fungerar utmärkt på hårda, täta material som genererar torrt, fint damm snarare än klibbiga eller hartsartade spånor:
· Järnhaltiga och icke-järnhaltiga metaller (rostfritt stål, titan, konstruktionsstål, aluminiumlegeringar)
· Lövträd (ek, lönn, bok)
· Täta härdplaster, glasfiber och kolfiberkompositer
· Slipning av glas- och keramikkanter
3. Vad är öppenbelagd flatkornig duk?
I en öppen beläggningsstruktur täcker slipkornen cirka 50 % till 70 % av tygets underlagsyta, vilket lämnar ett avsiktligt konstruerat avstånd mellan intilliggande mineralkorn.
Viktiga tekniska egenskaper
· Igensättnings- och belastningsbeständighet: De öppna utrymmena mellan kornen fungerar som släppningskanaler (spånfickor) för slipdamm, beck och klibbigt skräp att komma ut snarare än att packas tätt mellan skärpunkterna.
· Svalare driftstemperaturer: Luftflödet genom de öppna kanalerna hjälper till att avleda värme och skyddar värmekänsliga arbetsstycken från termisk missfärgning eller brännskador.
· Flexibel aggressivitet: Färre skärpunkter innebär högre nedåtriktad kraft per individuellt korn, vilket möjliggör djupare initialt bett på mjuka eller gummiartade underlag.
Primära tillämpningar
Öppenskiktad mattfiberduk är obligatorisk vid bearbetning av mjuka, belastningsbenägna material:
· Barrträ och hartsartade träslag (tall, gran, cederträ)
· Mjuka metaller och icke-järnlegeringar som är benägna att smeta ut (ren koppar, mjuk aluminium, mässing)
· Målade, lackerade eller klarlackerade ytor under färgborttagning eller ytbehandling
· Högklibbiga syntetiska material, gummi och läderbearbetning
4. Teknisk jämförelse direkt
Att välja mellan dessa två konfigurationer kräver att man väger nyckeltal mot era operativa behov:
| Prestandamätvärde | Sluten, jämn tygstruktur | Öppen skiktad plattkornig duk |
| Ytbeläggning | 95 % – 100 % | 50 % – 70 % |
| Materialborttagningshastighet | Extremt hög (hårda material) | Måttlig till hög (mjuka material) |
| Motståndskraft mot belastning/igensättning | Låg (benägen att belasta mjukt material) | Utmärkt (Fickorna är placerade på avstånd och möjliggör frigöring av spån) |
| Värmegenerering | Högre friktionsprofil | Lägre friktion / Kylare skärverkan |
| Skrapmönsteruniformitet | Jämn, jämn, mycket enhetlig | Något grövre initial repprofil |
| Ideala substrat | Metall, rostfritt stål, lövträ, kompositer | Barrträ, Färg-/Beläggningsborttagning, Mjuka metaller |
5. Integrering av industriell prestanda och materialöverväganden
I moderna industriella miljöer innebär det att uppnå maximal produktivitet att kombinera rätt beläggningsstruktur med högpresterande stödmaterial och specialiserade skyddande tyger.
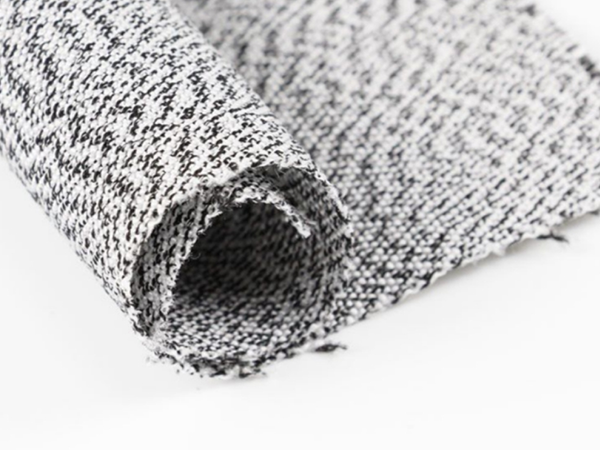
På Jiangsu Huidun New Material Technology Co., Ltd. (huidunuhmwpe.com), understryker vår forskning om avancerade industriella textilier det kritiska sambandet mellan mekanisk friktion, termisk stabilitet och materialslitage. Oavsett om man arbetar med kraftiga slipande underlag, höghållfasta industriella tyger eller specialiserade UHMWPE-fibermatriser som är skär- och värmebeständiga, är det viktigt att balansera strukturell styrka med materialspel för att förlänga verktygens livslängd och för operatörens säkerhet.
Vid konfiguration av slipband för kraftiga beläggningar eller plana slipskivor:
1. Anpassa underlagets hårdhet till skiktets densitet: Använd slätkornsduk med tät yta för hårda metaller och täta kompositer där maximal kornkontakt accelererar cykeltiderna.
2. Förhindra termisk skada på mjuka legeringar: Byt till öppna beläggningskonfigurationer när du arbetar med klibbiga eller mjuka material för att förhindra hartsbelastning, bältesglaserade fläckar och termisk stress på den underliggande bäraren.
3. Kontrollera baksidesspänningen: Se till att din utrustnings spänningssystem är inställt för baksidor av slätfibrig tyg för att maximera måttnoggrannheten och minimera remfladder vid höghastighetsdrift.
Slutsats: Att göra rätt val
Varken öppen eller sluten mattfibrer är universellt "bättre" – var och en tjänar ett distinkt funktionellt syfte vid materialomvandling och ytbehandling.
· Välj en slätkornig duk med sluten yta när ditt mål är aggressiv materialborttagning, lång livslängd på hårda ytor och konsekventa, fina ytor på metaller och lövträ.
· Välj öppenbeläggningsduk med flatkornsmönster när du bearbetar hartsartade barrträsorter, mjuka metaller eller målade ytor där belastning, igensättning och värmeutveckling hotar produktionseffektiviteten.
Genom att matcha arbetsstyckets fysikaliska egenskaper med rätt korndensitet och ett högstabilitetsbaserat plankornsunderlag kan industrioperatörer minimera stilleståndstid för förbrukningsbara material, sänka enhetsbearbetningskostnaderna och bibehålla överlägsen ytkvalitet.
För tekniska frågor gällande högpresterande industrityger, UHMWPE-fiberteknik och specialiserade textillösningar, besökHuidun Ny Materialteknik.
Publiceringstid: 20 sep-2026